1. Parça tanımını ve kullanım koşulunu netleştirin
Teklif paketi güncel 2B çizimi, 3B modeli, revizyon bilgisini, parça numarasını ve yıllık ya da dönemsel talep varsayımını içermelidir. Parçanın nerede kullanılacağı, karşılaşacağı sıcaklık, kimyasal temas, yük ve görünüm beklentisi malzeme ve proses seçimini etkiler. Toleransları her ölçüye aynı şekilde uygulamak yerine kritik ölçüleri ve ölçüm yöntemini işaretleyin. Henüz kesinleşmemiş özellikleri bağlayıcı kabul kriteri gibi göstermeyin; açık konu olarak tedarikçiye sorun.
2. Malzeme sınıfı ve reçine yönetimini doğrulayın
Polimer türünü, reçine sınıfını, katkıları, rengi, alev geciktirici veya dolgu gereksinimini ve izin verilen eşdeğerleri belirtin. Aynı genel malzeme adı farklı akış, büzülme, dayanım ve görünüm özellikleri taşıyabilir. Geri dönüştürülmüş içerik kullanılacaksa oran, izlenebilirlik ve müşteri kabul şartını ayrıca yazın. Tedarikçiden önerdiği reçine kodunu, teknik veri sayfasını ve varsa malzeme değişikliğinde uygulanacak onay adımını teklifinde göstermesini isteyin.
Nem alma eğilimli reçinelerde kurutma koşulu, depolama, parti takibi ve proses öncesi kontrol önem kazanabilir. Bu değerleri ezbere belirlemek yerine reçine üreticisinin teknik bilgisini ve parça gereksinimini kullanın. Renk eşleştirme, yüzey dokusu veya UV dayanımı gibi özellikler söz konusuysa numune onayı için kabul edilecek referans örneği tanımlayın. “Muadil malzeme” ifadesinin hangi teknik koşullarda kabul edileceğini satın alma ve mühendislik birlikte kararlaştırsın.
3. Makine uygunluğunu parça ve kalıpla birlikte inceleyin
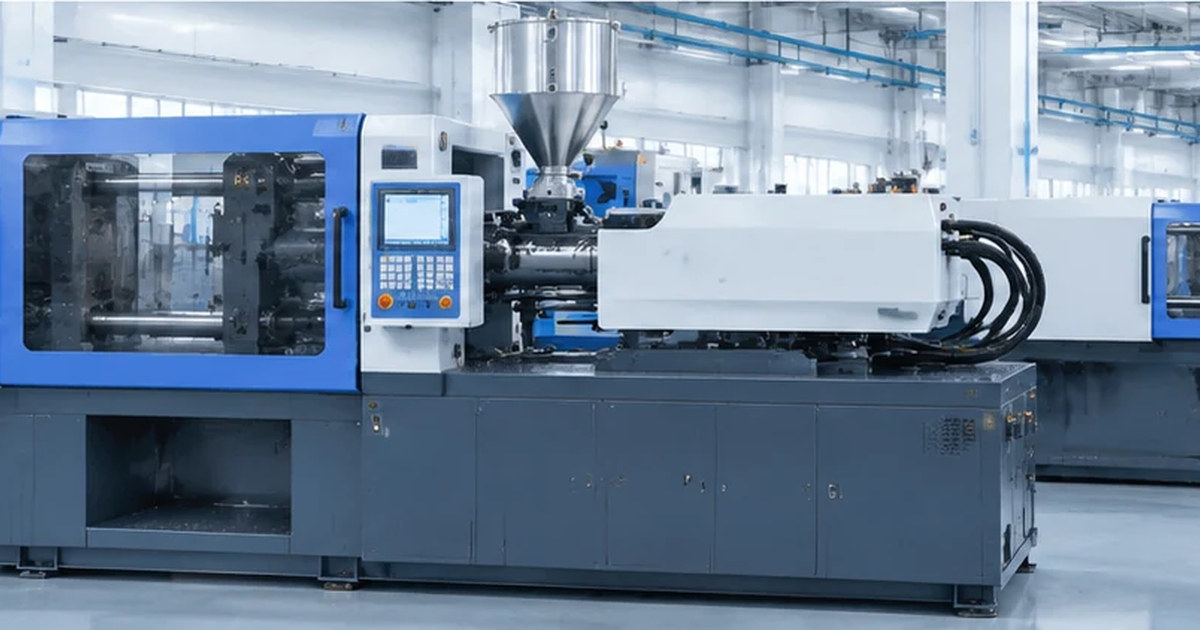
Kapama kuvveti, enjeksiyon kapasitesi, makinenin plaka ölçüsü, kolon aralığı, enjeksiyon ünitesi ve kullanılabilir proses penceresi parçaya ve kalıba göre değerlendirilir. Parçanın izdüşüm alanı, göz sayısı, yolluk ağırlığı ve malzeme özellikleri bu değerlendirmeyi etkiler. Tedarikçiden hangi makine sınıfını önerdiğini ve bu önerinin hangi varsayımlara dayandığını açıklamasını isteyin. Tek başına tonaj etiketi, kalıbın makineye sığacağını veya çevrim şartlarının sağlanacağını göstermez.
Teklifte makine parkı listesi varsa, kullanılacak sahanın ve belirli üretim hattının bu listeyle eşleştiğini doğrulayın. Kapasite hesabını yıllık toplam saat gibi tek bir sayıya indirgemeyin; aynı makinedeki ürün karması, kalıp değişimleri, bakım ve vardiya planı da önem taşır. Üretim başlamadan önce kalıbın planlanan hatta kurulabilirliğini ve gerekli yardımcı ekipmanları konuşun.
4. Kalıp sorumluluğunu ve yaşam döngüsü maliyetini yazın
Kalıp tasarımı ve imalatı, kalıp mülkiyeti, bakım, yedek parça, deneme, revizyon ve kullanım ömrü sorumluluklarını teklifte ayrı ayrı gösterin. Kalıbın bedeli birim fiyatın içinde ise maliyetin nasıl dağıtıldığını ve üretim miktarı değiştiğinde ne olacağını sorun. Kalıp başka bir sahaya taşınacaksa söküm, taşıma, devreye alma ve teknik dosyaların teslimi için tarafların görevlerini önceden belirleyin.
Kalıp göz sayısı, sıcak yolluk, soğutma, hava tahliyesi, parça çıkarma ve bakım erişimi gibi tasarım kararları çevrim süresini ve kaliteyi etkileyebilir. Bunları yalnız düşük ilk fiyat üzerinden karşılaştırmayın. Bakım sıklığı, aşınan parçalar, deneme kapasitesi ve beklenmedik duruşta yedekleme planı hakkında veri isteyin. Kalıp onayını ürünün ilk numunesinden ayırmayın; teknik revizyonların kim tarafından yetkilendirileceği yazılı olsun.
5. Toleransları ve numune kabulünü ölçülebilir hale getirin
Kalıplanmış parçaların ölçüleri proses koşulları, malzeme, soğuma ve ölçüm yöntemiyle birlikte ele alınır. ISO 20457 plastik kalıplanmış parçalar tolerans ve kabul koşulları standardı, toleransları ve kabul yaklaşımını değerlendirmek için başvuru kaynağıdır; ürün çiziminizin yerine geçmez. Tedarikçiyle hangi ölçülerin kritik olduğunu, numunenin hangi şartlarda ölçüleceğini ve raporun nasıl sunulacağını kararlaştırın.
İlk numune değerlendirmesinde ölçüm cihazı, fikstür, parça bekletme süresi ve sıcaklık gibi koşullar sonuçları etkileyebilir. Raporun parça revizyonunu, numune parti bilgisini ve kullanılan yöntemi içermesini isteyin. Büzülme veya ölçü farkı görülürse düzeltmenin kalıp, proses, ölçüm veya çizim kaynaklı olup olmadığını birlikte araştırın. Bir ölçüm sonucu limit içinde çıksa bile montaj, fonksiyon ve kullanım koşullarını ayrıca doğrulayın.
6. Proses kontrolü ve izlenebilirlik için kanıt isteyin
Tedarikçinin kritik proses parametrelerini nasıl belirlediğini, başlangıç ayarını kimlerin onayladığını ve parametre değişikliğinin nasıl kaydedildiğini sorun. Renk, reçine partisi veya makine değişimi gibi olaylarda hangi bilginin geriye dönük izlenebildiğini öğrenin. Her ürün için aynı izlenebilirlik seviyesi gerekmez; müşteri veya mevzuat şartına göre uygun kayıtları belirleyin. Uygunsuz parça ayrımı, yeniden işleme izni ve hurda yönetimi de teklif kapsamının parçası olabilir.
İstatistiksel proses kontrolü veya proses yeterlilik çalışması talep ediyorsanız, hangi karakteristik, örnek büyüklüğü, dönem ve ölçüm sistemi için rapor istediğinizi belirtin. Tek bir kabiliyet katsayısını ürün ailesinin tamamı için genelleştirmeyin. Verinin hangi makine, kalıp, malzeme ve üretim lotundan geldiğini kontrol edin. Proses değişikliği olduğunda tekrar doğrulama gerekip gerekmediğini satın alma öncesinde netleştirin.
7. Termin, kapasite ve toplam maliyeti karşılaştırın
Numune tarihi, seri üretim başlangıcı, aylık veya dönemsel kapasite, minimum sipariş, paketleme ve teslim noktasını aynı tabloya koyun. Fiyatı miktar kırılımı, kalıp, ikincil işlem, kontrol, fire varsayımı ve sevkiyat gibi bileşenlere ayırın. Tedarikçiden kapasite taahhüdünü hangi vardiya, makine ve ürün karması varsayımıyla verdiğini yazmasını isteyin. Tek bir düşük birim fiyatı, kalıp veya devreye alma giderlerinin tamamını görünmez kılmamalıdır.
Tedarikçi seçimini saha ziyareti, kalıp denemesi veya ilk parça ölçümüyle desteklemek gerekiyorsa bu adımları takvime ve sorumluluklara bağlayın. Değişiklik halinde fiyat, termin ve onay akışının nasıl güncelleneceğini önceden belirleyin. ASTM D955 ölçüm yöntemi, termoplastiklerde kalıp boyutlarından büzülme ölçümüne ilişkin teknik bir referanstır. Standardı yalnız ilgili ürün ve malzeme koşullarına uygun olduğunda kullanın; ölçüm yöntemini müşteri kabul şartı olarak ayrıca tanımlayın.
Kalıp ve proses devreye alma planını ayrı görün
Yeni kalıp veya önemli bir proses değişikliği varsa fiyat teklifinde tasarım sorumluluğunu, kalıp sahipliğini, bakım kapsamını, saklama koşullarını ve revizyon onayını ayrı yazın. Deneme üretiminin tarihi, numune adedi, ölçüm kayıtları ve uygunsuzluk halinde izlenecek düzeltme turu da takvimde yer alsın. Kalıbın başka bir tesise taşınması gerekirse söküm, nakliye, yeniden devreye alma ve teknik dosyaların teslimi için tarafların sorumluluğunu önceden belirleyin.
Üretim başlamadan önce reçinenin ve katkıların hangi koşullarda saklanacağını, kurutma veya hazırlık adımlarının hangi üretici talimatlarına göre yapılacağını netleştirin. Kullanılan makine, kalıp ve malzeme partisiyle ilk numunenin ilişkilendirilebilmesi sonraki kalite incelemesini kolaylaştırır. Kalıp bakımı ve aşınan parçalar için sorumlu, kayıt yöntemi ve müdahale zamanı belirleyin. Üretim miktarı veya proses koşulu değiştiğinde fiyat ve kapasite varsayımının yeniden değerlendirilip değerlendirilmeyeceğini de teklif dosyasına ekleyin.